Cập nhật: · Tác giả: Cơ Khí Tiến Bộ
Với hơn 12 năm kinh nghiệm trực tiếp thi công và quản lý hạ tầng cơ khí, tôi đã chứng kiến nhiều công trình xuống cấp nhanh chóng chỉ vì bỏ qua khâu xử lý bề mặt sàn thép. Quy trình bảo trì và vệ sinh nắp hố ga grating đúng kỹ thuật giúp kéo dài tuổi thọ sản phẩm lên tới 15 năm và ngăn ngừa rủi ro tai nạn lao động. Bài viết này chia sẻ phương pháp kiểm tra, làm sạch và xử lý ăn mòn thực tế dành cho các nhà thầu thi công. Mời bạn cùng theo dõi các bước thực hiện chi tiết bên dưới để áp dụng trực tiếp cho dự án của mình.

Lý do cần bảo trì và vệ sinh nắp hố ga grating định kỳ
tấm sàn grating sản xuất từ thép carbon như SS400 hoặc A36 thường được bảo vệ bằng lớp mạ kẽm nhúng nóng dày từ 65 µm đến 85 µm theo tiêu chuẩn ASTM A123. Mặc dù lớp mạ kẽm Có thể chống ăn mòn hóa học tốt, các tạp chất đọng lại ở kẽ thanh la lâu ngày vẫn sẽ phá hủy bề mặt bảo vệ. Khi lớp kẽm bị mài mòn, tốc độ rỉ sét của thép gốc sẽ tăng từ 0.05 mm mỗi năm lên mức 0.2 mm mỗi năm trong môi trường công nghiệp.
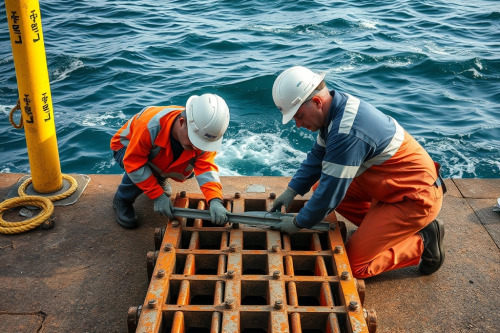
Ngoài ra, rác thải và bùn đất bám vào khe hở làm giảm diện tích thoát nước thực tế từ 70% xuống dưới 30%. Điều này gây ngập vũng cục bộ và gia tăng tải trọng động khi phương tiện lưu thông qua. Lớp dầu mỡ tích tụ trên bề mặt các thanh răng cưa cũng làm mất tác dụng chống trượt, gây nguy hiểm cho công nhân thao tác.
Chuẩn bị thiết bị và vật tư vệ sinh chuyên dụng
Để quá trình bảo dưỡng đạt hiệu quả cao và tiết kiệm thời gian, đội ngũ kỹ thuật cần chuẩn bị đầy đủ các trang thiết bị tiêu chuẩn sau:
- Máy phun rửa áp lực cao: Áp suất vận hành tối thiểu từ 150 bar đến 200 bar, lưu lượng nước 10-12 lít mỗi phút.
- Bàn chải thép sợi đồng hoặc bàn chải cước cứng để chà sạch vảy rỉ mà không làm trầy xước sâu lớp mạ.
- Dung dịch tẩy rửa công nghiệp: Hóa chất tẩy dầu mỡ trung tính có độ pH từ 6 đến 8 để tránh ăn mòn kẽm.
- Sơn giàu kẽm lạnh: Dùng loại có hàm lượng kẽm khô tối thiểu 92% để bồi hoàn các vị trí trầy xước.
- Thiết bị an toàn: Găng tay chịu hóa chất, kính bảo hộ, giày mũi thép và biển cảnh báo khu vực thi công.
Quy trình bảo trì và vệ sinh nắp hố ga grating theo tiêu chuẩn
Bước 1: Kiểm tra tổng thể kết cấu và điểm mài mòn
Trước khi vệ sinh, bạn cần sử dụng thước kẹp kỹ thuật để đo độ võng của thanh chịu lực. Độ võng cho phép không được vượt quá L/200 (với L là chiều dài nhịp hố ga). Kiểm tra kỹ các mối hàn liên kết giữa thanh chịu lực và thanh xoắn. Nếu phát hiện vết nứt hàn dài trên 5 mm, cần khoanh vùng để hàn gia cố bằng que hàn 308L hoặc E7018 trước khi làm sạch.
Bước 2: Loại bỏ rác thải cơ học và bùn lắng
Sử dụng móc nâng chuyên dụng để đưa nắp grating ra khỏi khung hố ga. Dùng xẻng nhỏ thu gom toàn bộ rác thô và đất cát lắng đọng bên trong cổ hố ga. Không được xả trực tiếp bùn đất xuống đường ống thoát nước để tránh gây tắc nghẽn hệ thống chung.
Bước 3: Phun rửa áp lực cao và xử lý hóa chất
Đặt tấm grating lên bề mặt phẳng có rãnh thu gom nước thải. Phun dung dịch tẩy dầu mỡ lên hai mặt tấm sàn, chờ khoảng 10 phút để hóa chất phân hủy lớp mỡ bám. Dùng máy phun áp lực 180 bar xịt từ trên xuống dưới theo góc nghiêng 45 độ. Khoảng cách từ đầu phun đến bề mặt sàn duy trì ổn định ở mức 20 cm đến 30 cm.
Bước 4: Phủ sơn khắc phục bề mặt kim loại bị tổn thương
Sau khi tấm sàn khô hoàn toàn, kiểm tra các điểm bịbong tróc mạ kẽm. Dùng giấy nhám độ hạt P120 chà nhẹ loại bỏ rỉ xốp. Lau sạch bụi bằng cồn công nghiệp, sau đó phun 2 lớp sơn giàu kẽm lạnh với độ dày mỗi lớp đạt khoảng 40 µm. Thời gian chờ khô giữa hai lớp sơn tối thiểu là 30 phút ở nhiệt độ môi trường 30 độ C.
Tần suất bảo trì và vệ sinh nắp hố ga grating cho từng khu vực
Tùy thuộc vào điều kiện môi trường vận hành, kế hoạch bảo dưỡng cần được điều chỉnh phù hợp để tối ưu chi phí cho nhà thầu:
- Khu vực đô thị và dân cư: Tiến hành kiểm tra và làm sạch định kỳ 6 tháng một lần.
- Nhà máy hóa chất và xưởng xi mạ: Thực hiện vệ sinh hóa chất và kiểm tra bề mặt mỗi tháng một lần.
- Khu vực ven biển hoặc cảng biển: Thực hiện rửa mặn bằng nước ngọt 2 tháng một lần và kiểm tra độ dày lớp mạ 6 tháng một lần.
- Khu công nghiệp nặng có xe tải trọng lớn: Kiểm tra mối hàn và độ biến dạng cơ học 3 tháng một lần.
Lưu ý quan trọng khi nghiệm thu bảo dưỡng tại công trường
Khi tiến hành nghiệm thu công tác bảo trì, kỹ sư giám sát cần kiểm tra độ phẳng của nắp hố ga sau khi lắp trở lại khung. Khe hở giữa nắp và khung không được vượt quá 3 mm để tránh hiện tượng va đập gây tiếng ồn khi xe chạy qua. Tất cả các điểm sơn sửa phải đảm bảo đồng màu và đạt độ bám dính tốt theo tiêu chuẩn TCVN 8785.
Việc tuân thủ đúng quy trình kỹ thuật không chỉ giúp nhà thầu tiết kiệm đáng kể chi phí thay thế thiết bị mà còn nâng cao uy tín chất lượng công trình. Nếu bạn đang chuẩn bị triển khai phương án bảo dưỡng cho dự án mới, hãy kiểm tra kỹ thông số vật tư và lập kế hoạch chi tiết ngay từ khâu chuẩn bị bãi thao tác.